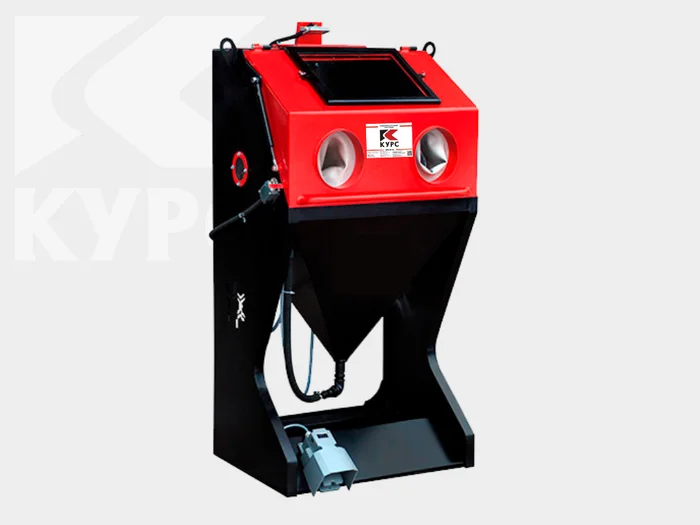
Когда речь заходит о качественной подготовке металлических, бетонных или деревянных поверхностей к дальнейшей обработке, многие специалисты и любители сталкиваются с необходимостью приобрести надежное оборудование, и если вы хотите разобраться в ассортименте и сделать осознанный выбор, рекомендуем перейти к детальному изучению современных моделей. Пескоструйная камера — это не просто металлический ящик с абразивом, а сложная инженерная система, от правильной настройки которой зависит не только скорость работы, но и безопасность оператора, а также конечное качество очищаемой детали. В этой статье мы подробно разберем, как устроены эти агрегаты, какие типы существуют, на что обратить внимание при покупке и как избежать распространенных ошибок, которые могут превратить полезный инструмент в источник постоянных проблем и лишних расходов.
Многие новички в сфере абразивной обработки полагают, что пескоструйная камера нужна исключительно для удаления ржавчины, но на самом деле сфера её применения гораздо шире и включает в себя матирование стекла, создание декоративных эффектов на камне, очистку литейных форм и даже подготовку композитных материалов в авиационной промышленности. Понимание принципов работы этого оборудования позволяет существенно расширить спектр выполняемых задач и повысить эффективность производственного процесса, поэтому важно не ограничиваться поверхностными знаниями, а погрузиться в технические нюансы, которые отличают профессиональный подход от дилетантского. Мы постараемся объяснить сложные технические моменты простым языком, чтобы даже человек без специального образования смог понять логику выбора и эксплуатации этих незаменимых помощников в цеху или мастерской.
Принцип работы и внутреннее устройство пескоструйной камеры
Чтобы эффективно работать с любым оборудованием, необходимо четко понимать физику процессов, происходящих внутри него, ведь пескоструйная камера представляет собой замкнутую систему, где абразивный материал циркулирует по непрерывному циклу под воздействием сжатого воздуха или механической подачи. Основным рабочим элементом является сопло, через которое смесь воздуха и абразива вылетает с огромной скоростью, ударяясь о поверхность детали и снимая с нее загрязнения, окалину или старое покрытие за счет кинетической энергии частиц. Внутри камеры создается зона пониженного давления или используется эжекторный принцип смешивания, что обеспечивает стабильную подачу абразива без пульсаций, которые могли бы привести к неравномерной обработке поверхности и появлению дефектов.
Важнейшим компонентом любой камеры является система рекуперации и очистки абразива, которая отделяет пригодные для повторного использования частицы от пыли и разрушенного материала, возвращая их обратно в бункер для экономии ресурсов и поддержания чистоты рабочей зоны. Без эффективной системы фильтрации камера быстро превратится в пыльную камеру, где видимость будет нулевой, а износ внутренних стенок и уплотнений возрастет в разы, поэтому производители уделяют особое внимание конструкции циклонов и картриджных фильтров, обеспечивающих многоступенчатую очистку воздушного потока. Кроме того, современные модели оснащаются системами автоматической продувки фильтров, что позволяет поддерживать высокую производительность всасывания на протяжении всей смены без необходимости останавливать работу для ручной очистки.
Конструкция самой кабины также играет критическую роль, так как она должна выдерживать постоянное абразивное воздействие изнутри, для чего используются специальные защитные покрытия, футеровка из резины или полиуретана, а также усиленные угловые элементы, предотвращающие преждевременный износ корпуса. Освещение внутри камеры должно быть взрывозащищенным и достаточно ярким, чтобы оператор мог визуально контролировать процесс обработки и вовремя замечать непрокрашенные участки или дефекты, при этом светильники обычно защищены прочным стеклом или решеткой от прямого попадания абразивной струи. Эргономика рабочего места, наличие удобных перчаточных вводов и поворотных столов напрямую влияют на утомляемость оператора и, как следствие, на качество выполнения работ, особенно при длительных сменах.
Основные типы пескоструйных камер и их особенности
На рынке промышленного оборудования существует четкое разделение пескоструйных камер на два основных класса по способу подачи абразива: инжекторные (эжекторные) и напорные (прямоточные), и понимание различий между ними является фундаментом для правильного выбора оборудования под конкретные задачи. Инжекторные камеры работают по принципу всасывания абразива потоком воздуха, проходящим через сопло, что делает конструкцию проще и дешевле, но ограничивает мощность и производительность, поэтому они идеально подходят для легких работ, матирования стекла, очистки небольших деталей или финишной отделки, где не требуется агрессивное воздействие. Такие камеры менее требовательны к мощности компрессора и проще в обслуживании, что делает их популярным выбором для небольших мастерских, гаражей и учебных центров, где бюджет ограничен, а объемы работ не носят промышленный характер.
Напорные пескоструйные камеры, напротив, используют принцип принудительной подачи абразива под давлением непосредственно в смесительную камеру, откуда уже готовая смесь поступает к соплу, что обеспечивает значительно более высокую кинетическую энергию удара и позволяет обрабатывать толстые слои коррозии, окалины после термообработки или старые многослойные лакокрасочные покрытия. Производительность напорных камер может превышать показатели инжекторных моделей в 3-5 раз, но это требует наличия мощного компрессорного оборудования, более сложной системы дозировки абразива и усиленной защиты внутренних поверхностей кабины от интенсивного износа. Выбор между этими двумя типами должен основываться на трезвой оценке планируемых объемов работ и характеристик обрабатываемых материалов, так как покупка избыточно мощного напорного аппарата для деликатных работ будет неоправданной тратой средств, а использование слабого инжектора для очистки мостовых балок приведет к бесконечному затягиванию сроков.
Помимо способа подачи абразива, камеры классифицируются по типу загрузки деталей и конструктивному исполнению, что также существенно влияет на удобство эксплуатации и интеграцию в производственную линию. Существуют проходные камеры туннельного типа для обработки длинномерных изделий, камеры с выдвижными тележками для тяжелых деталей, барабанные установки для массовой обработки мелких элементов, а также компактные настольные модели для ювелирных и стоматологических работ. Каждая из этих модификаций решает специфические логистические задачи, и игнорирование этого аспекта при выборе может привести к тому, что технически совершенная камера окажется непригодной для реальной работы из-за невозможности удобно разместить или переместить обрабатываемые изделия.
| Параметр сравнения | Инжекторная камера | Напорная камера |
|---|---|---|
| Принцип подачи абразива | Всасывание потоком воздуха (эжекция) | Принудительная подача под давлением |
| Производительность | Низкая / Средняя | Высокая / Очень высокая |
| Требования к компрессору | Умеренные (от 500 л/мин) | Высокие (от 2000 л/мин и выше) |
| Расход абразива | Экономичный | Высокий |
| Стоимость оборудования | Доступная | Высокая |
| Основное назначение | Легкая очистка, матирование, декор | Агрессивная очистка, удаление окалины, подготовка под покраску |
| Сложность обслуживания | Низкая | Средняя / Высокая |
Ключевые критерии выбора оборудования для ваших задач
Выбор пескоструйной камеры — это всегда поиск компромисса между стоимостью, производительностью и универсальностью, и начинать этот процесс следует с детального анализа технических заданий, которые предстоит решать оборудованию в ближайшие годы. Прежде всего, необходимо определить максимальные габариты и вес деталей, которые будут обрабатываться, так как внутренние размеры камеры должны превышать размеры изделия с запасом для свободного маневрирования соплом, а грузоподъемность поворотного стола или тележки должна обеспечивать безопасную загрузку без риска повреждения механизмов. Ошибка в расчетах габаритов — одна из самых частых и болезненных, поскольку расширить существующую камеру практически невозможно, и приходится либо продавать почти новое оборудование со значительными убытками, либо мучиться с обработкой крупных деталей в неподходящих условиях.
Вторым важнейшим фактором является требуемая степень очистки и производительность, которые напрямую зависят от типа абразива, диаметра сопла и мощности компрессорной станции, поэтому выбирать камеру нужно в комплексе с системой подготовки воздуха, а не изолированно. Если вы планируете работать в две смены и очищать десятки квадратных метров металла ежедневно, экономия на объеме бункера или производительности системы рекуперации обернется постоянными простоями на дозагрузку абразива и очистку фильтров, что сведет на нет всю выгоду от покупки более дешевой модели. Также стоит заранее продумать возможность модернизации: некоторые производители предлагают модульные конструкции, позволяющие в будущем заменить инжекторную систему на напорную или установить дополнительные фильтры, что значительно продлевает жизненный цикл инвестиций.
Не менее важным аспектом является эргономика и безопасность, которые часто недооценивают при закупке, ориентируясь только на сухие технические характеристики, хотя именно они определяют реальную эффективность труда оператора в долгосрочной перспективе. Обратите внимание на качество уплотнений дверей, удобство замены перчаток, наличие педали управления вместо ручного клапана, уровень шума и вибрации, а также доступность расходных материалов и запчастей в вашем регионе. Камера может быть невероятно мощной и производительной, но если оператор устает через час работы из-за неудобного положения рук или плохой видимости, реальная выработка будет далека от паспортной, а риск получения травм или брака возрастет многократно.
- Габариты рабочей зоны: Должны превышать максимальные размеры деталей минимум на 20-30% для обеспечения свободы движений.
- Тип абразива: Убедитесь, что система рекуперации совместима с выбранным материалом (дробь, песок, купершлак, корунд).
- Мощность компрессора: Производительность должна превышать потребности камеры на 20-30% для компенсации потерь и предотвращения перегрева.
- Система фильтрации: Площадь фильтрующих элементов должна соответствовать объему прокачиваемого воздуха для поддержания стабильной тяги.
- Защита внутреннего пространства: Наличие сменной футеровки на стенах и полу значительно увеличивает срок службы корпуса.
- Удобство обслуживания: Быстрый доступ к фильтрам, соплам и дозирующим клапанам сокращает время простоев.
- Сертификация и безопасность: Соответствие нормам охраны труда, наличие взрывозащищенного исполнения и аварийных систем остановки.
Абразивные материалы и их влияние на эффективность работы
Пескоструйная камера — это лишь инструмент, а результат работы во многом определяется правильным подбором абразивного материала, который должен соответствовать типу загрязнения, материалу основы и требуемой шероховатости поверхности. Использование неподходящего абразива может не только снизить производительность в разы, но и безвозвратно испортить деталь, например, при использовании слишком крупной или твердой дроби на тонколистовом алюминии или при применении кварцевого песка там, где требуется минимальное внедрение частиц в основу. Существует множество видов абразивов: стальная дробь и колотая дробь для агрессивной очистки и создания профиля, электрокорунд для твердых сплавов и керамики, карбид кремния для высокоточных работ, стеклянные шарики для деликатного матирования и создания сатиновой поверхности, а также различные шлаковые абразивы для одноразового использования в открытых работах.
Каждый абразив имеет свои уникальные характеристики по твердости, форме зерна, насыпной плотности и хрупкости, которые определяют его поведение в камере и срок службы до полного разрушения. Например, стальная дробь может выдерживать тысячи циклов рециркуляции в напорной камере, постепенно уменьшаясь в размере, тогда как купершлак или никельшлак являются одноразовыми материалами, которые разрушаются при первом же ударе и забивают систему рекуперации, если она не предназначена для работы с такими фракциями. Важно также учитывать влажность абразива, так как даже небольшое содержание влаги может вызвать слипание частиц, засорение дозирующих клапанов и нестабильную работу сопла, поэтому хранение абразивных материалов должно осуществляться в сухих условиях, а в некоторых случаях целесообразно устанавливать системы подогрева или осушения абразива непосредственно в бункере камеры.
Экономическая эффективность использования абразива часто важнее его первоначальной стоимости, поскольку дешевый материал, который быстро разрушается и требует частой замены, в итоге обходится дороже, чем качественный дорогой абразив с высокой стойкостью к дроблению. При расчете себестоимости обработки необходимо учитывать не только цену за килограмм, но и расход на квадратный метр, стоимость утилизации отходов, влияние на износ оборудования и время, затрачиваемое на замену и настройку системы. Профессионалы всегда проводят тестовые испытания нескольких видов абразивов на образцах перед запуском серийного производства, чтобы найти оптимальный баланс между качеством поверхности, скоростью работы и эксплуатационными расходами, и этот этап нельзя пропускать даже при наличии рекомендаций поставщика.
Техника безопасности и средства индивидуальной защиты
Работа с пескоструйной камерой относится к категории операций с повышенной опасностью, так как сочетает в себе риски поражения высокоэнергетической струей, воздействия абразивной пыли на органы дыхания, высокого уровня шума и потенциальной опасности от сжатого воздуха. Даже самая современная и герметичная камера не исключает полностью вероятность утечек, разрывов шлангов или попадания пыли при открытии дверей, поэтому использование средств индивидуальной защиты является обязательным и безусловным требованием, а не рекомендацией. Оператор должен быть обеспечен сертифицированным респиратором или шлемом с принудительной подачей очищенного воздуха, защитным костюмом из плотного материала, устойчивого к истиранию, специальными перчатками, обувью с металлическим подноском и средствами защиты слуха, причем все СИЗ должны регулярно проверяться и заменяться при появлении признаков износа.
Особое внимание следует уделить системе подготовки воздуха для дыхания, которая должна быть отделена от технологического воздуха, питающего камеру, и иметь многоступенчатую фильтрацию, включая удаление масла, влаги и угарного газа, так как попадание загрязненного воздуха в дыхательные пути может привести к тяжелым отравлениям или профессиональным заболеваниям. Компрессор для дыхания должен располагаться в зоне с чистым воздухом, иметь резервное питание и сигнализацию о падении давления, а шланги подачи должны быть защищены от механических повреждений и иметь предохранительные клапаны. Категорически запрещено использовать обычный технический воздух из магистрали камеры для дыхания, даже если он проходит через фильтр-маслоотделитель, так как это не гарантирует отсутствие вредных примесей и может стоить здоровья или жизни.
Безопасность также включает в себя правильную организацию рабочего пространства вокруг камеры, включая заземление всех металлических частей для предотвращения статического электричества, которое может вызвать искру и взрыв пылевоздушной смеси, а также установку аварийных кнопок остановки в доступных местах. Персонал должен проходить регулярное обучение и инструктажи по технике безопасности, знать правила оказания первой помощи и действия в чрезвычайных ситуациях, а также иметь допуск к работе с сосудами под давлением. Пренебрежение этими правилами часто приводит к трагическим последствиям, которые можно было бы легко предотвратить соблюдением базовых норм охраны труда и использованием исправного защитного оборудования, поэтому безопасность никогда не должна быть предметом компромисса ради экономии времени или средств.
Обслуживание, ремонт и продление срока службы оборудования
Долговечность и надежность пескоструйной камеры напрямую зависят от качества и регулярности технического обслуживания, которое должно проводиться по строгому графику, а не по принципу «когда сломается». Абразивная среда является чрезвычайно агрессивной для любых механических узлов, поэтому такие элементы, как сопла, футеровка, уплотнения дверей, фильтрующие патроны и диафрагмы дозаторов, являются расходными материалами и подлежат плановой замене еще до полного выхода из строя. Ведение журнала обслуживания с фиксацией дат замены компонентов, типов использованных запчастей и выявленных неисправностей помогает прогнозировать расходы, избегать внезапных остановок производства и выявлять системные проблемы, например, ускоренный износ сопел может указывать на попадание крупного мусора в абразив или неправильную настройку давления.
Система фильтрации требует особого внимания, так как забитые фильтры не только снижают производительность камеры и ухудшают видимость, но и создают повышенную нагрузку на вентилятор, что может привести к его перегреву и выходу из строя. Регулярная проверка перепада давления на фильтрах, своевременная продувка или замена картриджей, контроль целостности уплотнений фильтровального блока и очистка бункера от накопившейся мелкой пыли — это обязательные процедуры, которые занимают немного времени, но спасают дорогостоящее оборудование от серьезных поломок. Также необходимо периодически проверять состояние воздуховодов, шлангов и соединений на предмет утечек, которые не только снижают эффективность работы, но и создают опасность для персонала и загрязняют окружающее пространство.
Продление срока службы камеры возможно не только за счет замены изношенных деталей, но и благодаря профилактическим мерам, таким как использование качественных абразивов без посторонних включений, поддержание оптимального режима работы без перегрузок, защита корпуса от внешних воздействий и своевременная покраска наружных поверхностей. При возникновении неисправностей рекомендуется обращаться к квалифицированным специалистам или использовать оригинальные запчасти, так как установка несовместимых или низкокачественных аналогов может нарушить баланс системы и привести к каскадным отказам других узлов. Инвестиции в грамотное обслуживание и качественные расходные материалы всегда окупаются бесперебойной работой оборудования, стабильным качеством обработки и отсутствием незапланированных простоев, которые в современном производстве стоят гораздо дороже, чем комплект фильтров или пара новых сопел.
Частые ошибки начинающих пользователей и как их избежать
Опыт эксплуатации пескоструйных камер показывает, что большинство проблем возникает не из-за брака оборудования, а вследствие неверного понимания принципов его работы и пренебрежения базовыми правилами эксплуатации, которые кажутся очевидными только опытным специалистам. Одной из самых распространенных ошибок является попытка сэкономить на компрессоре, когда пользователи покупают камеру с запасом по производительности, но подключают её к слабому компрессору, который не может обеспечить необходимый объем воздуха, что приводит к постоянной работе на пределе, перегреву, падению давления и резкому снижению эффективности очистки. Компрессор — это сердце пескоструйной установки, и его характеристики должны соответствовать требованиям камеры с учетом потерь в магистрали, износа и пиковых нагрузок, иначе вся система будет работать в режиме хронического дефицита энергии.
Еще одной типичной проблемой является неправильный выбор абразива или использование загрязненного, влажного материала, который забивает систему подачи, вызывает неравномерную струю и ускоряет износ сопел и шлангов. Многие новички также игнорируют важность подготовки поверхности перед пескоструйной обработкой, пытаясь удалить толстые слои масла, грязи или старой краски исключительно абразивом, что приводит к мгновенному засаливанию абразива, потере производительности и образованию грязной пленки на металле вместо чистой поверхности. Предварительная обезжиривание, механическое удаление рыхлых загрязнений и сушка деталей перед помещением в камеру позволяют многократно увеличить ресурс абразива, улучшить качество очистки и снизить эксплуатационные расходы, поэтому этот этап никогда не следует пропускать.
Наконец, серьезной ошибкой является отсутствие обучения персонала и попытки освоить оборудование методом проб и ошибок непосредственно на рабочих деталях, что неизбежно ведет к браку, поломкам и травмам. Пескоструйная обработка — это технологический процесс, требующий понимания параметров давления, расстояния до поверхности, угла атаки, типа абразива и времени воздействия, и эти навыки приобретаются только через структурированное обучение и практику на тестовых образцах. Инвестиции в обучение оператора окупаются очень быстро за счет повышения качества, снижения расхода материалов и отсутствия аварийных ситуаций, поэтому экономия на этом этапе является ложной и контрпродуктивной. Помните, что даже самое лучшее оборудование в руках неподготовленного человека превращается в бесполезный или опасный предмет, и ваша задача — обеспечить гармоничное сочетание качественного оборудования, правильных материалов и квалифицированного персонала.